


Hợp kim Molypden có độ bền và độ cứng cao, độ dẻo dai kém, giòn, dễ vỡ và khả năng gia công kém. Tuy nhiên, do điểm nóng chảy cao, mật độ thấp và hệ số giãn nở nhiệt thấp, nó thường được sử dụng để sản xuất các bộ phận nhiệt độ cao khác nhau trong hàng không và hàng không vũ trụ. Hai bộ phận molypden làvít molypden và bu lông molypden, như được thể hiện trong hình đính kèm. Khoảng trống là thanh thép hợp kim molypden cán nóng Ф 16mm. Trong quá trình chế biến, người ta thấy rằng vật liệu có mật độ thấp và độ cứng da rất cao, nên ủ độ cứng còn lại. Trong lớp bề mặt, độ cứng vẫn còn rất cao, độ dẻo dai kém và dẫn nhiệt chậm.
Rất khó để xử lý bằng thép tốc độ cao thông thường hoặc các công cụ cacbua xi măng. Trước hết, sườn trước và sau và đầu của công cụ mặc nhanh chóng. Thêm chất lỏng cắt và sử dụng các thông số cắt khác nhau trong điều kiện bình thường cho nhiều thử nghiệm, không thể có được kết quả thỏa đáng. Nói chung, nếu chỉ có 4 mảnh lưỡi hình trụ, chúng cần được thay thế; Thứ hai, khi dụng cụ bị mòn một chút, các bộ phận có khiếm khuyết rơi xỉ và xỉ rơi xảy ra khi mặt phẳng, cắt và luồn. Gia công vòng tròn bên ngoài và gia công khuôn mặt cuối cùng về cơ bản có thể đáp ứng các yêu cầu vẽ khi công cụ xoay hoàn thiện vẫn còn sắc nét, nhưng không thể tránh được việc thả xỉ của gia công sợi.
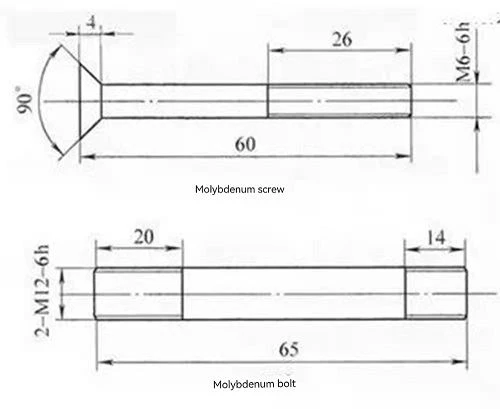
Trong quá trình xử lý thực tế, hiệu ứng xoay của M6ốc vít molypdenlà kém, và phần sợi thường bị hỏng từ cuối trong quá trình xử lý, mà không thể tránh được. Chỉ có gia công vít được sử dụng. M12 áp dụng chuyển chỉ cắt đôi tốc độ cao CNC, và hiệu quả là rất lý tưởng. Do chiều dài dài của cả hai bộ phận, trong quá trình xử lý thực tế, bước xoay sợi thường được thực hiện sau khi chiều dài tổng thể của mặt phẳng cắt của vòng tròn bên ngoài được xử lý. Kể từ M6vít molypdenvà bu lông M12 trong tài liệu quy trình không được phép có lỗ trung tâm, cuối cùng cần phải được san bằng trong quá trình gia công máy tiện ngang.
Phương pháp xử lý tiểu mục được áp dụng trong một số phương tiện, và một lỗ trung tâm không được khoan. Cắt bỏ vòng tròn ngoài Ф 12mm (đường kính đầu lớn M12) bị cắt; Phân đoạn xử lý Ф vòng tròn bên ngoài 6mm (đường kính đầu lớn M6) được cắt bằng cách xoay nón. Thủ tục tương đối đơn giản và bị bỏ qua ở đây. Cần lưu ý rằng kích thước vòng tròn ngoài Ф 6mm được gia công thành Ф 5,85 ~ Ф 5,93mm rõ ràng có lợi cho việc luồn. Vòng tròn bên ngoài lớn hơn Ф 5,93mm có một khoản trợ cấp làm tổ lớn, dễ bị hồ sơ răng không đầy đủ như xỉ chỉ rơi và thiếu sợi. Vòng tròn bên ngoài ít hơn Ф 5,85mm, sự biến dạng đùn trong quá trình luồn bị hạn chế. Nếu kích thước của máy công cụ dao động, thật dễ dàng để làm cho kích thước đầu lớn của luồng M6 gần với giới hạn hoặc ngoài dung sai. Ngoài ra, khi cắt, tổng mức phụ cấp chiều dài là hơn 1,5mm. Để ngăn chặn con dao cắt trở nên cùn hoặc loại bỏ chip không mịn, xỉ trên bề mặt hình nón (vít) ở gốc của bộ phận không thể được sửa chữa sau khi mặt cuối được làm phẳng. Đó là sau khi mặt cuối được làm phẳng, các bộ phận vẫn có khuyết tật thả xỉ.


